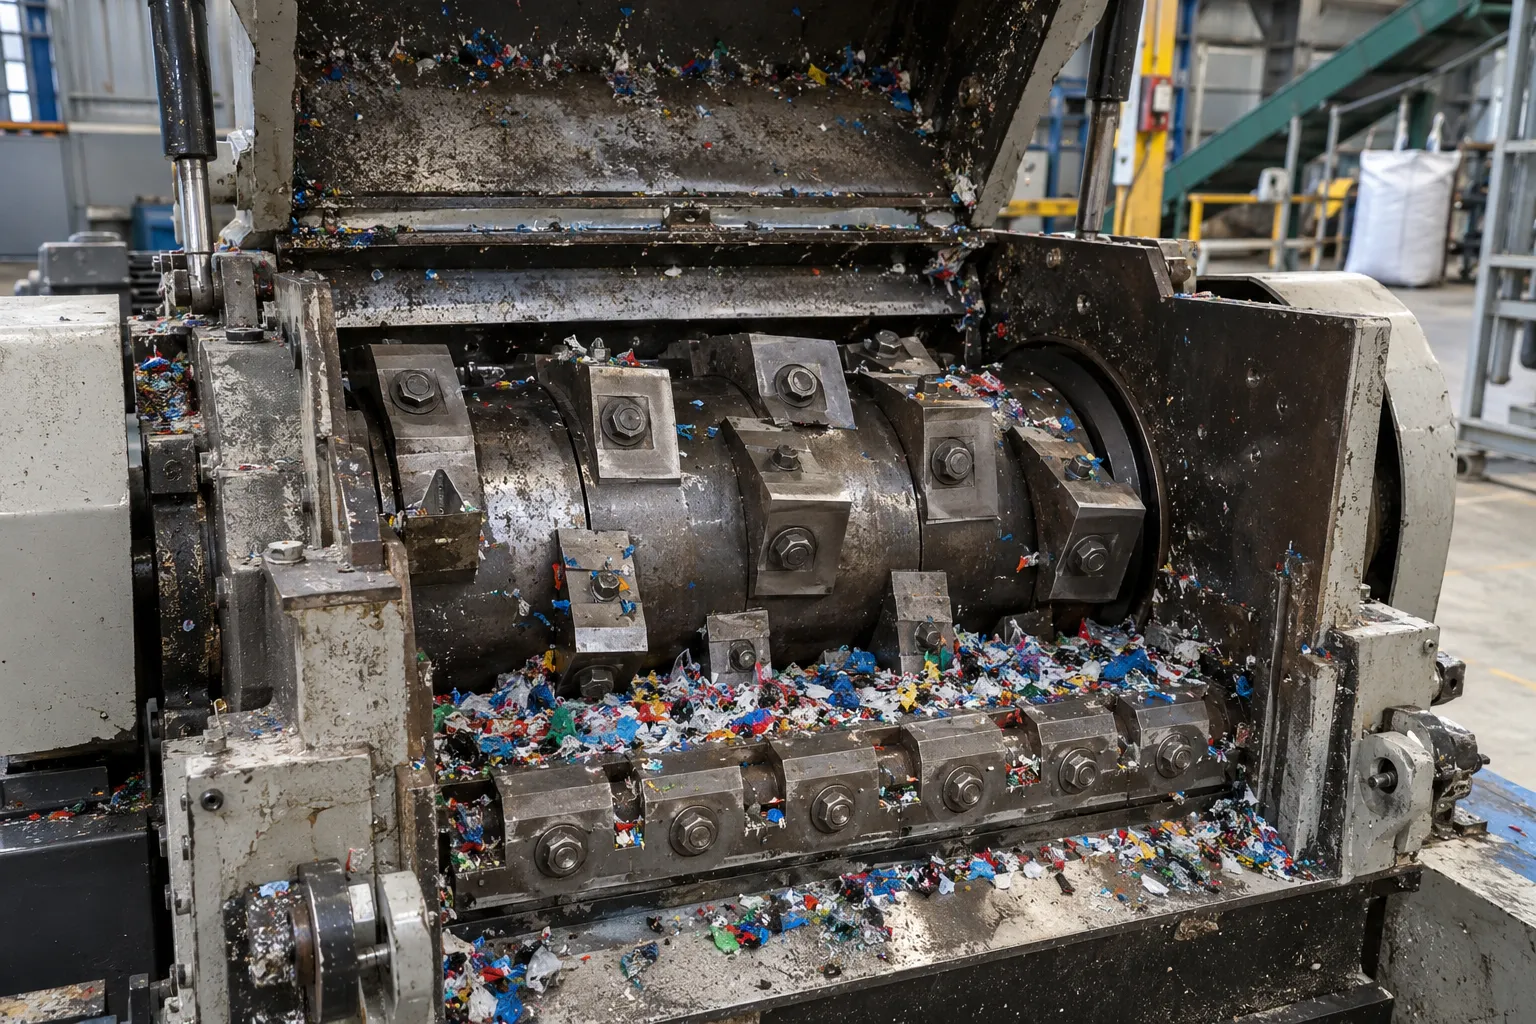
Un molino granulador puede seguir funcionando semanas con cuchillas romas. No se detiene ni avisa con una alarma: simplemente empieza a consumir más, a sacar polvo y a dejar hebras en el molido. Para cuando el problema se nota en la extrusora o la inyectora, el molino lleva tiempo trabajando mal.
Esta guía es para plantas de inyección, extrusión, soplado y reciclaje que muelen scrap, purgas o material recuperado. Te explica las señales que da el molino, por qué la holgura con la contracuchilla importa tanto como el filo y cuál es el momento justo para reafilar.
En corto
- Las primeras señales son el aumento del consumo del motor, el polvo y las hebras en el molido.
- El filo y la holgura con la contracuchilla trabajan juntos: una cuchilla afilada mal ajustada también saca polvo.
- Reafilar a tiempo cuesta menos y gasta menos cuchillas que esperar.
- Las cuchillas del rotor se trabajan en juego, iguales entre sí.
Por qué el filo del molino importa tanto
El molido que sale del granulador vuelve al proceso. Si sale parejo, la máquina lo alimenta sin problemas. Si sale con polvo y finos, esos finos se funden distinto, pueden quemarse, tapar filtros o generar puntos negros. Y si sale con hebras largas, se atasca en la tolva.
Por eso el filo del molino no es un tema solo de mantención: es un tema de calidad del producto final.
Las seis señales de que las cuchillas necesitan afilado
- El motor consume más para la misma producción. Es la señal más temprana y la más objetiva. Un fabricante alemán de molinos la pone primera en su lista: cuando la cuchilla ya no corta bien, el motor consume más y el rendimiento baja1. Si tu molino tiene amperímetro, anota el consumo con cuchillas recién afiladas y compáralo cada semana.
- Corte imperfecto. Escamas con bordes desgarrados en vez de cortes limpios.
- El material se pega al filo. El mismo fabricante describe adherencia de material en el filo y una coloración más oscura del borde1: el filo roza en vez de cortar, se calienta y el plástico se funde sobre él.
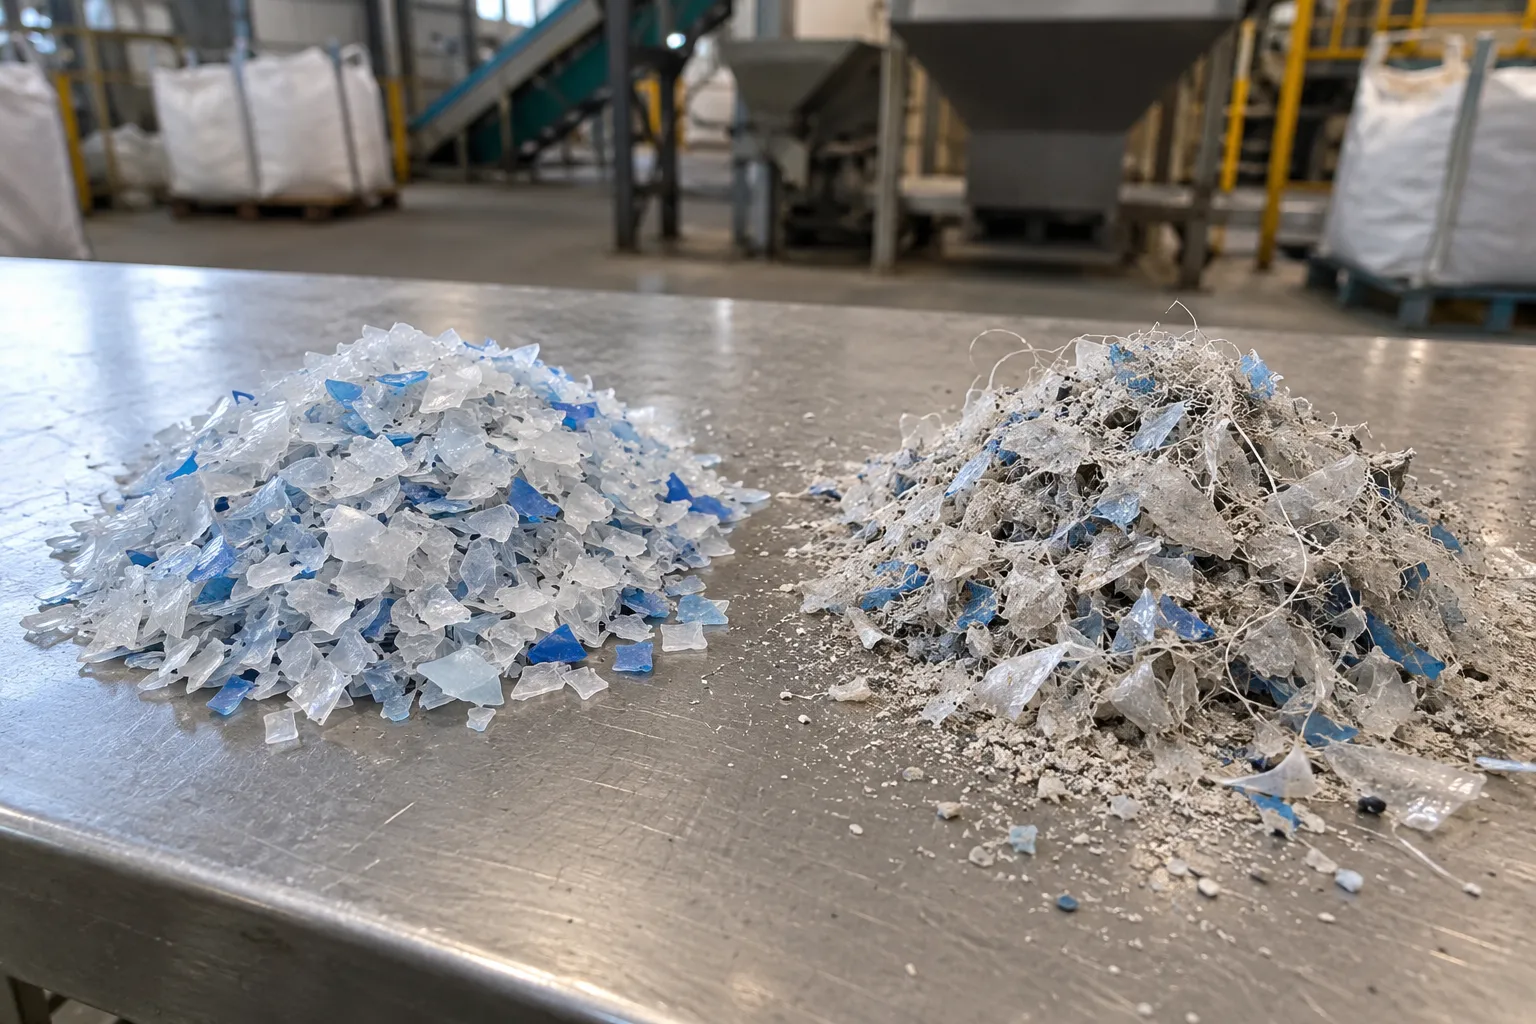
- Más polvo y finos. Las cuchillas romas son una de las causas principales del polvo en el molido2.
- Hebras y trozos largos. Sobre todo con film y materiales flexibles, que se estiran en vez de cortarse.
- Más ruido y vibración. Es la señal más tardía. Cuando el molino ya hace mucho ruido, la pérdida de energía y de calidad lleva tiempo ocurriendo3.
La holgura: la mitad del corte
En un molino, el plástico se corta entre las cuchillas del rotor y la contracuchilla fija, como entre las dos hojas de una tijera. La distancia entre ambas, la holgura, es tan importante como el filo.
La holgura correcta la define el fabricante de cada molino. Como referencia, el manual de un fabricante de granuladores indica entre 0,15 y 0,20 mm para sus equipos, ajustada contra la cuchilla más alta del rotor4. Ese mismo manual explica por qué las cuchillas del rotor se rectifican en juego, a dimensiones iguales: si una queda más baja, trabaja con más holgura que las demás.
Y cada vez que se reafilan las cuchillas, pierden un poco de alto. Por eso, después de cada reafilado hay que volver a ajustar la holgura.
Polvo y finos: qué los causa
Una revista técnica de la industria del plástico enumera las causas más comunes del polvo y los finos en el molido2. Conviene revisarlas en orden antes de culpar solo al filo:
| Causa | Cómo se nota | Qué hacer |
|---|---|---|
| Cuchillas romas | Más consumo, bordes desgarrados, material pegado al filo | Reafilar el juego completo |
| Holgura mal ajustada | Polvo aunque las cuchillas estén recién afiladas | Ajustar según el manual, contra la cuchilla más alta |
| Cuchillas de distinto alto | Molido irregular, unas zonas cortan y otras no | Rectificar el juego a dimensiones iguales |
| Contracuchilla gastada | Corte malo con todo lo demás en orden | Reafilar o rectificar la contracuchilla |
| Malla tapada o con agujeros muy chicos | El material recircula en la cámara y se sigue moliendo | Limpiar o cambiar la malla |
| Rotor demasiado rápido | Más finos con materiales frágiles | Revisar la velocidad con el fabricante |
Cuándo afilar
La recomendación del fabricante de molinos es directa: reafilar en cuanto aparecen las señales, porque hacerlo a tiempo asegura bajos costos de reafilado y un bajo consumo de cuchillas1. Una cuchilla apenas roma se recupera sacándole muy poco material. Una cuchilla que trabajó semanas roma, o que se melló, necesita sacarle mucho más, y eso acorta su vida.
Un proveedor de cuchillas para molinos sugiere revisar las piezas de desgaste cada uno o dos meses como punto de partida, ajustando según el material y el uso5. Lo más confiable, de todas formas, es llevar un registro: fecha del afilado, consumo del motor y calidad del molido.
El truco del amperímetro
Anota el consumo del motor con cuchillas recién afiladas y la holgura bien ajustada. Esa es tu línea base. Cuando el consumo suba para el mismo caudal y el mismo material, es hora de afilar.
Cómo debe hacerse el reafilado
El mismo fabricante da tres reglas que vale la pena exigir a quien reafile tus cuchillas1:
- No modificar el ángulo de corte original de la cuchilla.
- Usar muelas adecuadas para acero (cerámicas o de baquelita, según el caso).
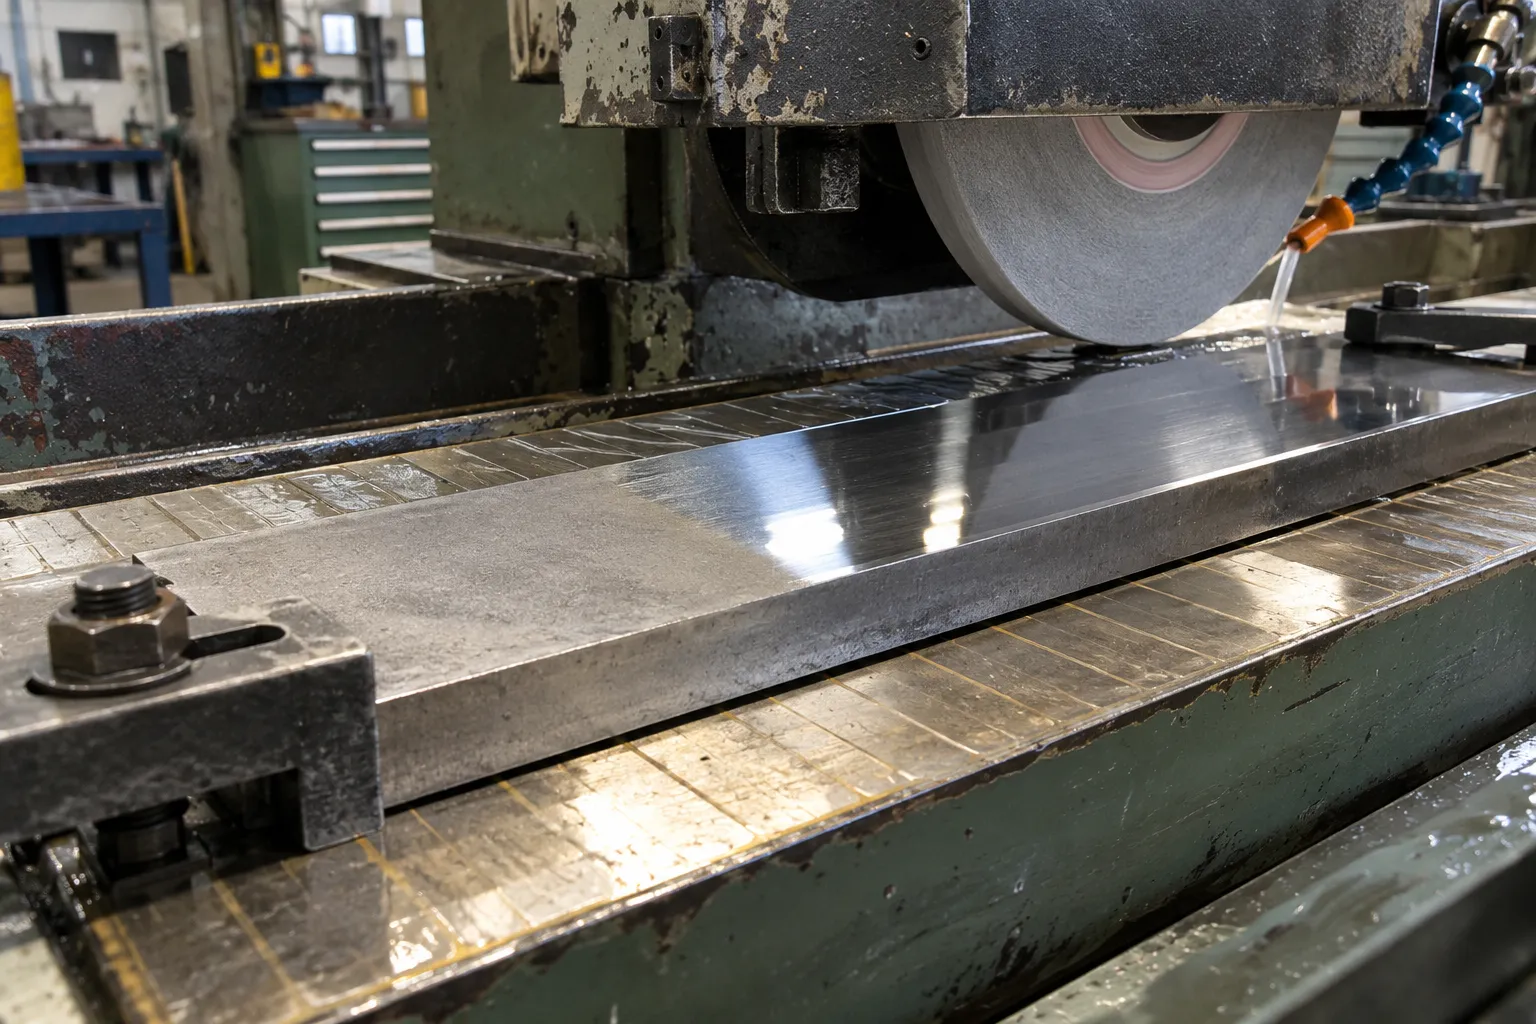
- Evitar el calor durante el afilado, porque el acero recalentado pierde dureza.
A eso se suma una cuarta, propia de los molinos: que el juego vuelva parejo, con todas las cuchillas del mismo alto.
Al volver a montar
- Limpia los asientos de las cuchillas en el rotor: cualquier resto de plástico cambia la posición.
- Usa pernos en buen estado y apriétalos con el torque que indica el fabricante.
- Ajusta la holgura contra la cuchilla más alta y verifica el resto girando el rotor a mano, con la máquina desenergizada4.
- Anota la fecha y el consumo del motor en la primera hora de trabajo: es tu nueva línea base.
En PREVEL reafilamos y rectificamos cuchillas de molino y contracuchillas, y si alguna ya no se recupera, la fabricamos según muestra.
Fuentes
- Herbold Meckesheim, consejos sobre cuchillas de corte (ficha 45).
- Plastics Technology, cómo eliminar polvo, finos y hebras del molido.
- Fabrico, mantenimiento de granuladores y trituradoras industriales (empresa de software de mantenimiento).
- Sterling, manual de operación de granuladores, ajuste de la contracuchilla.
- Cuchillas Castillo, selección y reemplazo de cuchillas para molinos de plástico.
Del catálogo
Las herramientas de esta nota
PRE-001
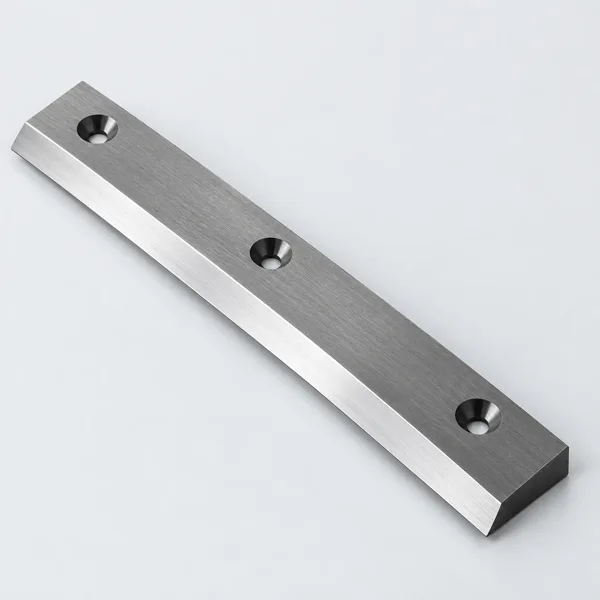
Cuchillas de molino granulador
PRE-033
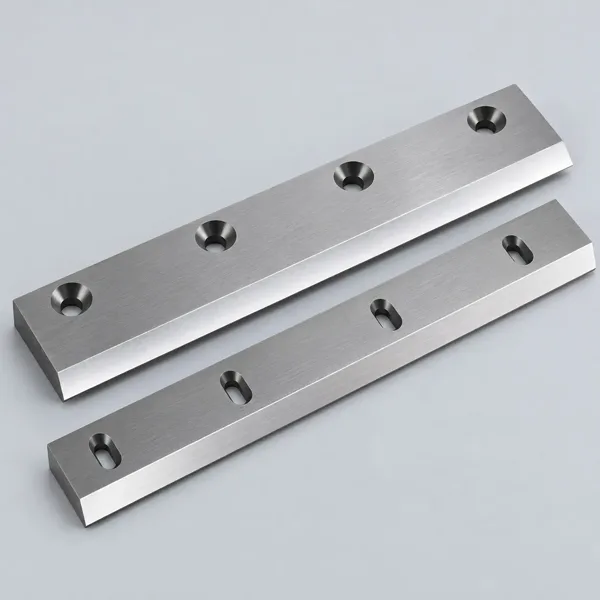
Cuchillas de molino
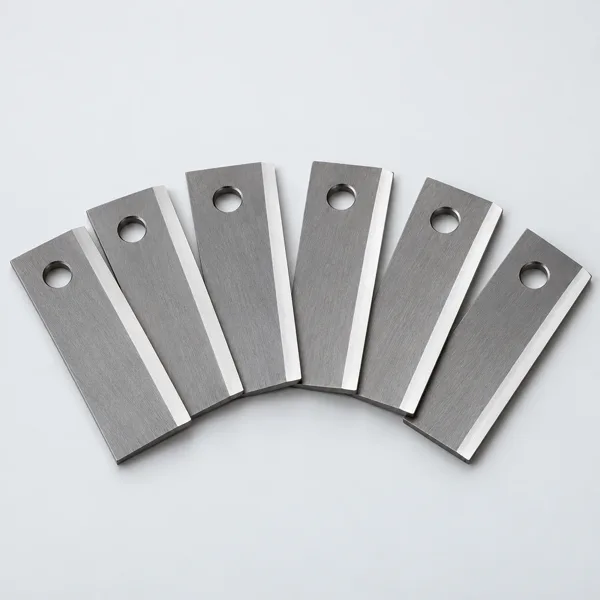
PRE-002
Cuchillas de peletizadora
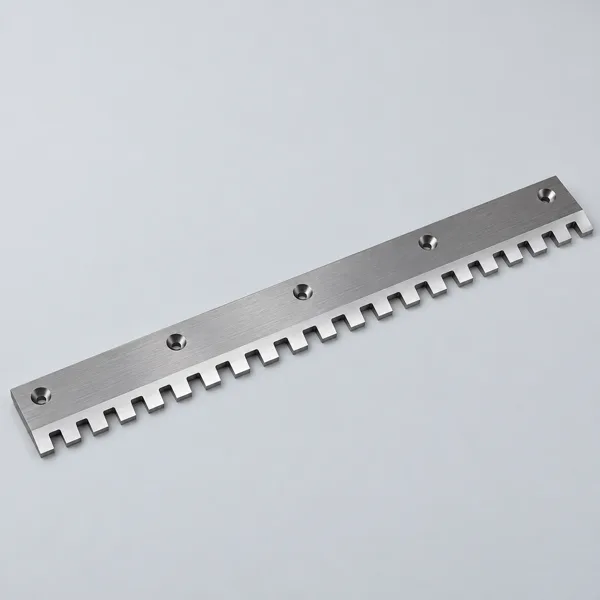
PRE-035
Contra-cuchillas de trituradora
Preguntas frecuentes
Lo que más nos preguntan
¿Cada cuánto se afilan las cuchillas de un molino granulador?
No hay un plazo único: depende del material, del caudal y de si vienen contaminantes. La regla práctica es afilar apenas aparecen las señales (más consumo, polvo, hebras) y no esperar al ruido. Algunos proveedores sugieren revisar las piezas de desgaste cada uno o dos meses como punto de partida.
¿Por qué mi molino saca tanto polvo?
Las causas más comunes son cuchillas romas, una holgura mal ajustada con la contracuchilla, la malla tapada, el rotor demasiado rápido o una malla con agujeros muy chicos. Los materiales frágiles también generan más finos.
¿Hay que afilar también la contracuchilla?
Sí. La contracuchilla trabaja en pareja con las cuchillas del rotor, y si su borde está gastado el corte no queda limpio aunque las cuchillas estén afiladas.
¿Puedo afilar solo las cuchillas más gastadas del rotor?
No conviene. Las cuchillas del rotor se trabajan en juego, a dimensiones iguales; si una queda más baja, trabaja con más holgura que las demás y corta peor.
¿El ruido es una buena señal para afilar?
Es una señal tardía. Cuando el molino hace mucho ruido ya hay pérdida de energía y material mal molido. Es mejor guiarse por el amperaje del motor y por cómo sale el molido.
¿Qué holgura debe tener el molino?
La define el fabricante de cada modelo. Como referencia, un fabricante indica entre 0,15 y 0,20 mm para sus equipos. Revisa el manual de tu máquina antes de ajustar.
Sigue leyendo
Otras guías del taller
Reciclaje
Cuchillas de trituradora de plástico y PET: cómo hacer que duren más
Contaminantes, holgura, rotación de filos y cuándo reafilar en reciclaje.
Leer la guía · 5 min →
Costos y ahorro
Cuánto se ahorra reafilando: el costo real de una cuchilla industrial
El costo visible y el oculto de una cuchilla, con una calculadora de ahorro.
Leer la guía · 9 min →
Servicios
Reafilado y rectificado de cuchillas: cuál es la diferencia y cuándo necesitas cada uno
Qué resuelve cada trabajo, cómo reconocer cuál necesitas y por qué a veces van juntos.
Leer la guía · 5 min →